Содержание
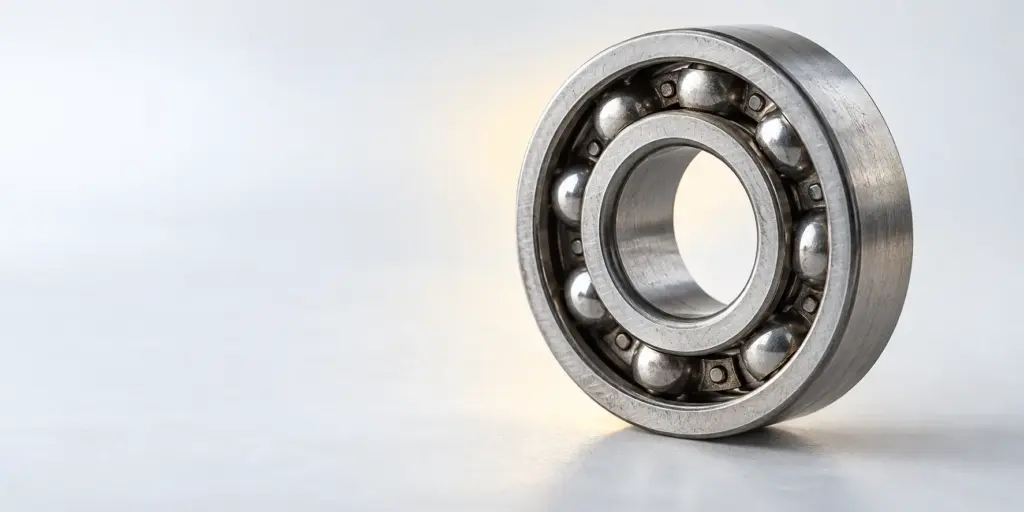
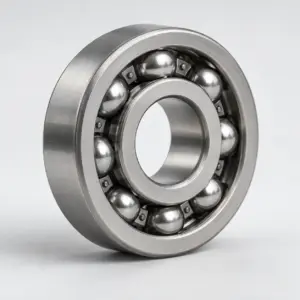
Установка подшипников начинается с подбора посадки и рабочего зазора под конкретный узел. Затем выбирают осевой способ приложения усилия, при необходимости равномерно нагревают деталь, выполняют запрессовку и проверяют вращение, положение и отсутствие повреждений.
Установка подшипников: что определить до монтажа
До начала работ нужно разделить две задачи: определить условия работы опоры и выбрать технологию посадки. Ошибка на первом этапе обычно приводит к неверному натягу, перегрузке дорожек качения, нагреву в эксплуатации или появлению осевого люфта. Один и тот же типоразмер может монтироваться по-разному в зависимости от того, какое кольцо вращается относительно нагрузки и какая деталь воспринимает усилие.
Сначала проверяют чертеж, посадочные места, состояние вала и корпуса, направление нагрузки, предполагаемую частоту вращения, температуру и возможность осевого перемещения. Отдельно уточняют, требуется ли фиксировать оба кольца или одно из них должно компенсировать тепловое расширение. Без этих данных нельзя обоснованно выбирать натяг и способ запрессовки.
Перед монтажом подшипник сопоставляют с заказом и маркировкой, осматривают упаковку и поверхности колец. На деталях не должно быть следов коррозии, ударов, загрязнений и повреждений посадочных поверхностей. Вал и корпус очищают от стружки, старой смазки, задиров и выступающих частиц. Даже небольшой выступ на торце может изменить положение кольца или создать местную нагрузку.
Для подбора можно использовать изделия из раздела Подшипники. При необходимости узел также рассматривают вместе с материалами уплотнений и направляющих из разделов Асботехнические изделия и Инженерные пластики.
Размеры изделий, приведенные в исходных данных
| Изделие | Размеры, мм | Примечание |
|---|---|---|
| ШСП 8 (GE 8 E) | 8×17×8/5 | Размеры приведены для идентификации изделия |
| 6-2007106 (32006) | 30×55×17 | Размеры приведены для идентификации изделия |
| 6205 (6-205 А) | 25×52×15 | Размеры приведены для идентификации изделия |
| 8100 (51100) | 10×24×9 | Опорный подшипник |
Размеры из таблицы позволяют проверить соответствие детали посадочным местам, но сами по себе не определяют требуемую посадку. Для окончательного решения нужны условия нагружения, схема опоры и требования к осевому положению.
Как выбрать посадку подшипника
Посадка описывает характер соединения кольца с валом или корпусом. При натяге кольцо удерживается за счет плотного контакта с сопряженной поверхностью. При зазоре оно может перемещаться относительно детали, что используют для компенсации температурных изменений или при необходимости облегчить монтаж. Переходные варианты применяют, когда требуется совместить надежную фиксацию с возможностью разборки.
Практическое правило выбора связано с вращением кольца относительно направления нагрузки. Кольцо, которое вращается под нагрузкой, обычно требует более надежной фиксации, чем неподвижное кольцо. Однако конкретный вариант зависит от величины нагрузки, ее характера, вибрации, ударов, температуры и точности деталей. Нельзя назначать посадку только по внутреннему или наружному диаметру.
Если натяг выбран слишком малым, кольцо может проворачиваться на валу или в корпусе. Это вызывает износ сопряженных поверхностей, появление следов задевания и изменение положения опоры. При чрезмерном натяге кольцо деформируется, внутренний рабочий зазор уменьшается, а сопротивление вращению и нагрев возрастают. Поэтому плотная посадка не является универсально более надежной.
Нужно учитывать и материал сопряженной детали. Вал с недостаточной жесткостью, тонкостенный корпус или посадочное место с малой опорной шириной могут изменять фактический результат после запрессовки. Поверхности проверяют на круглость, соосность, отсутствие конусности и повреждений. Если измерения не предусмотрены условиями работы, хотя бы сравнивают детали с исправным образцом и проверяют отсутствие явных дефектов.
Как определить, какое кольцо фиксировать
В узле с вращающимся валом чаще отдельно оценивают внутреннее кольцо, а в корпусной опоре — наружное. Усилие должно удерживать кольцо от проворачивания, но не блокировать предусмотренное осевое перемещение. Если обе стороны зафиксированы без учета теплового расширения, при нагреве может возникнуть дополнительная осевая нагрузка.
При установке опорного подшипника важно не переносить на него функции, для которых он не предназначен. Геометрию и назначение конкретной детали проверяют по документации поставщика. Например, обозначение 8100 (51100) и размеры 10×24×9 мм позволяют идентифицировать изделие, но не заменяют расчета нагрузки и схемы закрепления.
Как выбрать рабочий зазор
Рабочий зазор — это не просто свободный ход детали до монтажа. После посадки он может измениться из-за деформации колец, натяга, нагрева и осевого перемещения. Поэтому оценивать нужно состояние узла после установки, а не только легкость вращения подшипника в руках.
Слишком малый зазор повышает риск заклинивания, перегрева и ускоренного износа. Слишком большой зазор вызывает вибрацию, перемещение вала, ударную работу и ухудшение точности. Нужный результат зависит от нагрузки, скорости, температуры, жесткости корпуса и способа фиксации. Если точное значение задано конструкторской документацией, от него не следует отступать ради более простого монтажа.
После запрессовки нельзя оценивать зазор только по одному признаку. Легкое вращение не доказывает правильность посадки, а отсутствие заметного люфта не гарантирует, что кольца не были перекошены. Контролируют осевое положение, плавность хода, сопротивление вращению и отсутствие местного заедания при медленном повороте.
Как зазор меняется при нагреве
Нагрев подшипника перед монтажом увеличивает размер кольца и облегчает установку на вал. После охлаждения соединение возвращается к расчетному состоянию. Если нагрев неравномерный или чрезмерный, возникают температурные деформации, повреждается смазка, а кольцо может получить свойства, отличающиеся от ожидаемых.
При работе узла нагреваться могут и вал, и корпус. Если их температурное расширение различается, исходный монтажный зазор уже не будет равен рабочему. При проектировании учитывают, какая деталь нагревается сильнее и сохраняется ли возможность осевого перемещения одного из колец.
Для ответственных узлов полезно заранее описать контрольную процедуру: что измеряется, в каком положении находится вал, какой момент считается признаком заедания и как фиксируется результат. Это снижает риск субъективной оценки и помогает сравнивать повторные сборки.
Если в механизме применяются эластомерные детали, технологию их обслуживания рассматривают отдельно. Практические вопросы соединения резиновых материалов разобраны в статье Как пользоваться клеем для резиновых материалов. Для выбора элементов, связанных со шлангами и присоединениями, может пригодиться материал Диаметр штуцера: как подобрать хвостовик и резьбу.
Осевой способ приложения усилия
При запрессовке усилие передают по оси устанавливаемого кольца. Это главное условие, позволяющее не нагружать тела качения и дорожки. Если внутреннее кольцо с натягом устанавливают на вал, оправка опирается на его торец. Если натягом соединяется наружное кольцо с корпусом, усилие передают через наружное кольцо.
Нельзя забивать подшипник через противоположное кольцо, если между ними усилие передается через шарики или ролики. Дорожки качения получают вмятины, которые сначала могут быть незаметны, но затем проявляются шумом, вибрацией и быстрым разрушением. Ударная нагрузка также может повредить торцы, защитные элементы и посадочные поверхности.
Оправка должна быть чистой, жесткой и подходить по диаметру к торцу кольца. Она не должна касаться сепаратора, уплотнений или выступающих частей. Пресс прикладывает усилие плавно, без перекоса. В момент остановки проверяют, что кольцо дошло до предусмотренного упора, а усилие не передается на детали, которые не должны его воспринимать.
Запрессовка холодным способом
Холодную запрессовку применяют, когда усилие позволяет установить кольцо без чрезмерной нагрузки и нагрев не нужен. Подшипник и сопряженные поверхности очищают, при необходимости наносят предусмотренный эксплуатацией монтажный материал. Деталь совмещают с осью, устанавливают оправку и постепенно прикладывают усилие.
Во время операции контролируют соосность. Если подшипник пошел с перекосом, прессование прекращают, снимают нагрузку и выясняют причину. Продолжение работы с перекошенной деталью увеличивает повреждение посадки и может деформировать кольцо.
Нагрев перед установкой
Нагрев используют, чтобы временно увеличить внутренний диаметр кольца и уменьшить необходимое усилие. Подогрев должен быть равномерным и контролируемым. Открытое пламя, локальный нагрев одного участка и контакт с раскаленной поверхностью недопустимы, поскольку они создают перепад температур и риск повреждения металла или смазки.
До нагрева подготавливают вал, упор, оправку и инструмент контроля. Подшипник перемещают без ударов и устанавливают сразу после достижения требуемого состояния. Его нельзя долго удерживать на валу в промежуточном положении: при охлаждении кольцо может зафиксироваться до выхода на упор.
После посадки деталь удерживают до полного прилегания к торцу или упорной поверхности. При этом не прикладывают осевую силу через тела качения. Если монтаж выполняется в закрытом или сложном узле, порядок установки заранее проверяют на сборочном эскизе.
Контроль после монтажа
Контроль начинают с визуального осмотра. Проверяют, что кольца установлены до упоров, нет перекоса, повреждений уплотнений, следов ударов и загрязнения. С поверхности удаляют остатки монтажного материала, если его наличие не предусмотрено конструкцией.
Затем вал или корпус медленно проворачивают вручную. Движение должно быть равномерным, без заеданий, скачков и необычного шума. Проверяют, не изменилось ли осевое положение после нескольких оборотов. Если конструкция предусматривает осевой ход, его оценивают по документации, а не по ощущениям оператора.
При наличии измерительного инструмента контролируют биение, положение торцов и осевой люфт. При отсутствии точных заданных значений фиксируют хотя бы факт свободного вращения и отсутствие видимого смещения. Для серийной сборки полезно записывать результаты проверки и связывать их с партией деталей и конкретным узлом.
После пробного запуска контролируют нагрев, шум и вибрацию. Резкое повышение температуры, металлический звук, периодическое подклинивание или изменение положения вала являются основаниями остановить механизм. Не следует пытаться устранить такой дефект дополнительной затяжкой или ударами по уже установленному подшипнику.
Типичные ошибки сборки
- Выбор посадки только по диаметру без анализа нагрузки и вращения колец.
- Передача усилия через тела качения при запрессовке.
- Удар по кольцу металлическим инструментом без оправки.
- Перекос при входе на вал или в корпус.
- Локальный нагрев пламенем или нагрев загрязненной детали.
- Проверка только внешнего вида без оценки вращения и осевого положения.
- Попытка компенсировать неверный зазор излишним натягом.
Если после монтажа обнаружены шум, заедание или заметный люфт, подшипник снимают с соблюдением той же осевой логики. Съемное усилие прикладывают к кольцу, которое установлено с натягом. Нельзя стягивать деталь за сепаратор, уплотнение или случайно выбранную часть корпуса.
Частые вопросы
Как выбрать посадку подшипника?
Посадку выбирают по характеру нагрузки, вращению колец, жесткости сопряженных деталей и условиям монтажа. Усилие при запрессовке передают только через кольцо, устанавливаемое с натягом.
Как проверить зазор после монтажа?
Проверяют свободное вращение, отсутствие заеданий и постороннего шума, а также соответствие осевого положения узла чертежу или техническим требованиям.
Как нагреть подшипник перед монтажом?
Нагрев выполняют равномерно и контролируемым способом, без открытого пламени и локального перегрева. После нагрева деталь устанавливают без задержки.
Как правильно выполнить запрессовку?
Оправка должна опираться на кольцо, которое устанавливается с натягом. Нельзя передавать усилие через тела качения или дорожки.
Как проверить подшипник после установки?
После монтажа контролируют положение, плавность вращения, отсутствие люфта, перекосов, повреждений уплотнений и следов ударной нагрузки.